Galeria
Clique nas imagens para ampliar
O que é Corte a laser de inox e como funciona?
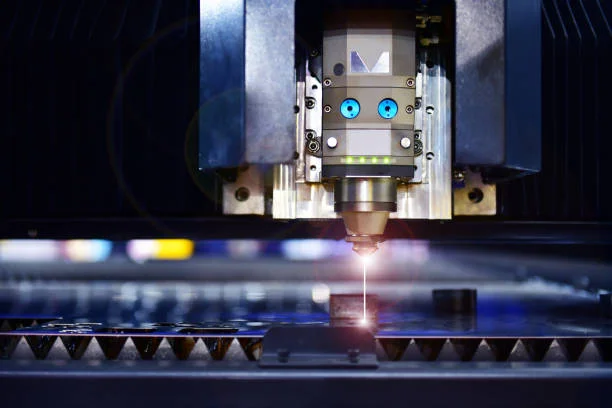
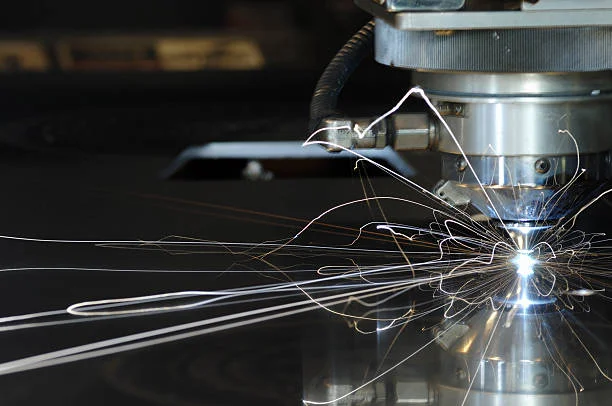
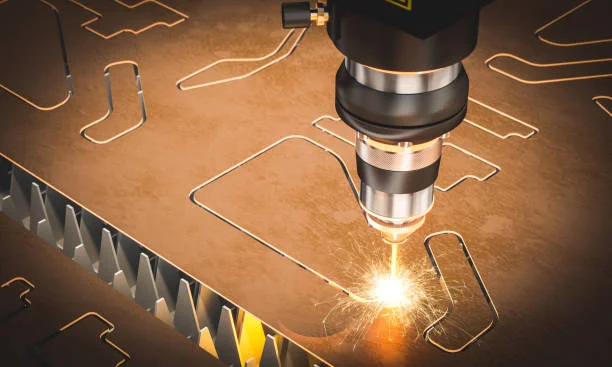
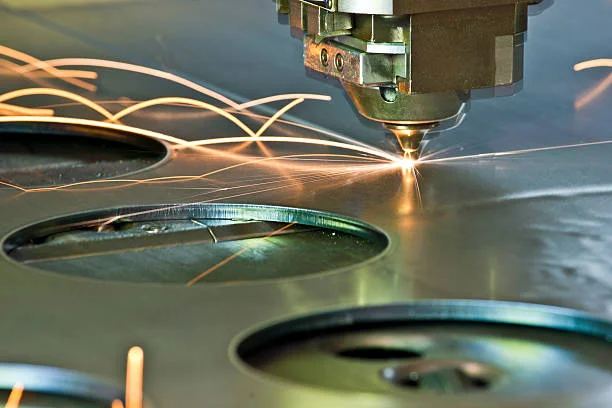
O corte a laser de inox é um processo térmico usado para separar chapas de aço inoxidável conforme um desenho técnico.
Um feixe de laser concentrado aquece uma região muito pequena do material, enquanto um gás auxiliar pode contribuir para remover o material fundido e formar o contorno especificado.
O resultado esperado é um corte preciso, adequado a geometrias simples ou complexas, desde que o material, a espessura, o arquivo e os critérios dimensionais sejam avaliados corretamente.
Funcionamento do laser e preparação do arquivo técnico
O processo começa com a preparação de um arquivo digital, normalmente elaborado em um sistema CAD.
Esse arquivo deve representar o contorno da peça e, quando aplicável, conter informações como dimensões, furos, rasgos, dobras, quantidade e tolerâncias.
Também é importante informar o tipo de inox, a espessura da chapa e o acabamento desejado, pois essas variáveis influenciam a programação e a avaliação da qualidade.
Na máquina, o equipamento interpreta a geometria e define uma trajetória de corte.
A energia do laser é concentrada sobre a superfície do inox para fundir ou remover o material ao longo dessa trajetória.
A regulagem do processo considera fatores como espessura, geometria, velocidade de avanço, foco e uso do gás auxiliar.
Esses parâmetros não devem ser presumidos para todos os trabalhos. Precisam ser analisados conforme o material e os requisitos do projeto.
Um arquivo bem preparado reduz ambiguidades e facilita a conferência antes da fabricação.
Linhas duplicadas, escalas incorretas, contornos abertos ou dimensões incompatíveis podem causar falhas de interpretação.
Por isso, a revisão técnica deve confirmar unidade de medida, escala, orientação da peça, posição de furos e rasgos, além das áreas que posteriormente receberão dobra, solda, pintura ou montagem.
Etapas gerais do processo
- Programação: o desenho é analisado e convertido em instruções para o equipamento. Nessa etapa, podem ser definidos o aproveitamento da chapa, a sequência de cortes e os parâmetros compatíveis com o material e a espessura.
- Posicionamento: a chapa é colocada e alinhada na área de trabalho. A orientação e a distribuição das peças devem considerar o desenho, o aproveitamento do material e eventuais exigências de acabamento.
- Corte: o feixe percorre a trajetória programada, separando o inox conforme a geometria definida. A estabilidade do processo influencia o contorno, a largura do corte e a formação de resíduos na borda.
- Inspeção: a peça pode ser verificada quanto a dimensões, formato, presença de rebarbas, qualidade visual da borda e conformidade com o desenho. Quando o projeto exigir, a inspeção deve considerar também a compatibilidade com etapas posteriores, como dobra, solda ou montagem.
A inspeção não substitui a definição prévia dos requisitos.
Para obter uma avaliação objetiva, o pedido deve indicar quais dimensões são críticas, quais tolerâncias devem ser observadas e qual nível de acabamento é aceitável para a aplicação.
Glossário breve
- Inox: forma usual de se referir ao aço inoxidável, uma família de aços com resistência à corrosão relacionada à sua composição. Diferentes ligas e acabamentos podem apresentar comportamentos distintos durante o corte.
- Tolerância: limite admissível de variação em uma dimensão ou posição indicada no desenho técnico. Quanto mais crítica for a medida, mais claramente ela deve ser especificada e verificada.
- Rebarba: pequena saliência ou resíduo que pode permanecer na borda após o corte. Sua ocorrência e intensidade dependem de fatores como material, espessura, regulagem e condição do processo.
- Zona termicamente afetada: região próxima ao corte que recebe calor e pode sofrer alterações localizadas em relação ao material original. O controle adequado dos parâmetros e a estabilidade do processo ajudam a limitar seus efeitos, conforme o projeto e o material utilizados.
Vantagens, aplicações e critérios técnicos do corte em inox
O corte a laser de inox é utilizado quando o projeto exige cortes precisos, repetíveis e compatíveis com geometrias variadas.
Em termos gerais, o processo pode contribuir para melhor aproveitamento da chapa, menor necessidade de retrabalho e redução de etapas entre a preparação do material e a fabricação da peça.
O resultado depende da combinação entre equipamento, programação, material, espessura, geometria e critérios de inspeção definidos para cada aplicação.
Precisão, repetibilidade e aproveitamento de material
A programação baseada no desenho técnico permite organizar as peças na chapa e definir trajetórias de corte conforme a geometria do projeto.
Esse planejamento pode reduzir perdas de material, especialmente quando contempla o encaixe adequado entre diferentes componentes.
A repetibilidade também é relevante em lotes de peças iguais, pois ajuda a manter um padrão dimensional durante a produção.
A redução de etapas ocorre quando o corte é planejado em conjunto com operações posteriores, como dobra, solda, pintura ou montagem.
Ainda assim, cada etapa precisa ser avaliada separadamente. Uma peça cortada com precisão pode exigir ajustes adicionais caso o desenho não considere folgas, linhas de dobra, pontos de soldagem, acabamento ou requisitos de montagem.
Na comparação genérica com métodos mecânicos, o laser pode oferecer flexibilidade para geometrias complexas e programação de diferentes formatos.
Métodos mecânicos continuam sendo avaliados conforme o tipo de material, espessura, volume e configuração do trabalho.
O jato de água, por sua vez, utiliza um processo de corte sem a mesma concentração térmica do laser e pode ser considerado em situações nas quais o comportamento térmico do material seja uma preocupação.
A escolha não deve se basear em um ranking universal, mas na compatibilidade entre processo, projeto e requisitos de fabricação.
Aplicações em diferentes setores
Na fabricação de máquinas, o inox cortado a laser pode compor suportes, painéis, proteções, bases, flanges e outros componentes definidos em desenho técnico.
A seleção do processo deve considerar a função da peça, os pontos de fixação, as dobras previstas e a necessidade de integração com solda ou montagem.
Em peças automotivas, o corte pode ser aplicado a componentes metálicos, elementos de suporte e partes destinadas a conjuntos fabricados sob especificação.
Nesse contexto, a repetibilidade, o controle dimensional e a compatibilidade com as etapas seguintes são aspectos importantes para evitar interferências durante a montagem.
Na construção civil, o processo pode atender peças metálicas, revestimentos, elementos de acabamento e componentes produzidos conforme o projeto.
A aplicação adequada depende das dimensões, do ambiente de uso, do acabamento desejado e das interfaces com outros materiais ou sistemas construtivos.
Critérios técnicos que influenciam a escolha
A espessura da chapa interfere na seleção dos parâmetros de corte, na velocidade de processamento, na formação de rebarbas e na qualidade da borda.
Por isso, o fornecedor precisa analisar a espessura real do material e verificar se ela é compatível com o processo e com o nível de acabamento esperado.
A geometria também é determinante.
Furos pequenos, cantos internos, contornos estreitos, recortes complexos e muitos detalhes podem exigir ajustes no desenho ou na programação.
O arquivo técnico deve representar corretamente as dimensões, tolerâncias, unidades, raios, referências e eventuais linhas de dobra.
A tolerância define quanto uma dimensão pode variar em relação ao valor indicado no projeto.
Quanto mais rigoroso for esse requisito, mais importante se torna alinhar método de medição, pontos de referência, sequência de fabricação e critérios de aceitação antes do início do serviço.
O acabamento deve ser especificado de maneira objetiva.
Além da aparência da borda, pode envolver remoção de rebarba, proteção superficial, escovamento, pintura ou integração com solda e montagem.
No caso do inox, também é importante avaliar como as etapas posteriores podem influenciar a superfície e a apresentação final da peça.
Zona termicamente afetada e controle do processo
A zona termicamente afetada é a região próxima ao corte que recebe influência do calor, embora não seja necessariamente fundida.
Sua extensão e seus efeitos variam conforme material, espessura, potência, velocidade, foco, gás de assistência e demais parâmetros do processo.
Como essas condições precisam ser definidas para cada trabalho, não é adequado atribuir um resultado específico sem análise técnica.
O controle adequado dos parâmetros, a manutenção do equipamento, a preparação correta do arquivo e a inspeção das peças podem ajudar a reduzir efeitos indesejados, como alterações excessivas na borda, rebarbas ou variações dimensionais.
Quando o componente tiver requisitos críticos, a avaliação deve incluir também a etapa de solda, a sequência de montagem e o acabamento previsto.
Para solicitar uma análise de corte a laser de inox, é recomendável enviar o desenho técnico, informar o tipo e a espessura do material, indicar a quantidade, descrever as tolerâncias relevantes e esclarecer o acabamento desejado.
Com essas informações, o fornecedor pode avaliar a viabilidade do corte e a necessidade de integrar dobra, solda, pintura ou montagem ao processo.
Como avaliar um fornecedor de corte a laser e integrar a fabricação?
Ao avaliar um fornecedor de corte a laser de inox, o primeiro passo é enviar informações técnicas suficientes para que a viabilidade da peça seja analisada com clareza.
Um pedido bem especificado reduz dúvidas na interpretação do projeto e facilita a definição das etapas seguintes de fabricação.
Critérios para solicitar uma análise técnica
Inclua, quando disponíveis:
- Desenho técnico ou arquivo compatível com a análise do fornecedor.
- Tipo e especificação do material, informando que se trata de inox quando aplicável.
- Espessura da chapa e dimensões relevantes da peça.
- Quantidade desejada e eventual necessidade de repetição do lote.
- Acabamento esperado, como peça apenas cortada ou encaminhada para outras etapas.
- Tolerâncias, furos, rasgos, rebaixos, dobras, soldas e pontos de montagem previstos no projeto.
- Necessidade de corte, dobra, solda, pintura eletrostática e montagem em uma mesma solução.
Também é importante esclarecer se o desenho está aprovado para produção e quais dimensões são críticas.
Quando o projeto ainda estiver em desenvolvimento, o fornecedor pode orientar a análise de fabricabilidade, mas as condições finais devem ser confirmadas com base nos arquivos e requisitos efetivamente enviados.
Critérios de qualidade a verificar
A avaliação não deve se limitar à aparência do corte.
Considere a capacidade produtiva compatível com o serviço, a adequação dos equipamentos ao material e à geometria da peça, o controle dimensional e a forma como o fornecedor realiza a inspeção do resultado.
Pergunte como são conferidas as dimensões críticas, como são tratadas eventuais não conformidades e quais documentos acompanham a produção quando necessário.
A rastreabilidade pode ser um critério relevante em determinados projetos, desde que esteja disponível e seja compatível com o processo contratado.
Da mesma forma, é recomendável verificar como a empresa organiza a segurança dos colaboradores e o controle das etapas produtivas, sem presumir certificações ou procedimentos que não tenham sido informados.
Etapas separadas ou fabricação integrada
Contratar corte, dobra, solda, pintura e montagem com fornecedores diferentes pode exigir mais gestão de documentos, transporte, conferência e alinhamento entre etapas.
Essa configuração pode ser adequada em alguns projetos, mas aumenta a necessidade de coordenação para preservar medidas, acabamento e sequência de fabricação.
Uma solução integrada concentra parte do fluxo em um mesmo fornecedor.
Além de simplificar a comunicação, pode reduzir movimentações entre empresas e facilitar a entrega de peças prontas para a aplicação prevista.
A escolha deve considerar a complexidade do conjunto, a necessidade de acabamento, o volume, os requisitos de inspeção e a responsabilidade de cada etapa.
O ideal é comparar propostas com o mesmo escopo técnico, sem analisar apenas o valor da operação de corte.
Como a SBM atua?
A SBM SERVIÇOS E COMERCIO METALICOS, razão social A SBM COMERCIO E SERVIÇOS METALICOS LTDA, atua desde 2004 e desenvolveu sua trajetória a partir da serralheria em Mogi das Cruzes.
Atualmente, opera com duas unidades. A SBM Metálicos, dedicada à Serralheria Industrial, e a SBM Laser, especializada em corte a laser e dobra de chapas.
Com uma equipe de 40 funcionários e maquinário de última geração, a empresa reúne serviços de corte a laser, dobra de chapa, solda, pintura eletrostática e montagem.
Essa estrutura permite solicitar uma avaliação de fabricação mais ampla, especialmente quando o projeto exige que a peça avance por diferentes etapas antes da entrega.
A SBM oferece atendimento em âmbito nacional e destaca a possibilidade de fornecer peças cortadas, soldadas e pintadas, reduzindo a necessidade de movimentação entre fornecedores.
Para avaliar a adequação ao seu projeto, envie o desenho, o material, a espessura, a quantidade e o acabamento desejado e confirme diretamente com a empresa a viabilidade técnica, o escopo contratado e as condições comerciais aplicáveis.
Para saber mais sobre Corte a laser de inox
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Acre
- Alagoas
- Amapá
- Amazonas
- Bahia
- Ceará
- Distrito Federal
- Espírito Santo
- Goiás
- Maranhão
- Mato Grosso
- Mato Grosso do Sul
- Minas Gerais
- Pará
- Paraíba
- Paraná
- Pernambuco
- Piauí
- Rio de Janeiro
- Rio Grande do Norte
- Rio Grande do Sul
- Rondônia
- Roraima
- Santa Catarina
- São Paulo
- Sergipe
- Tocantins
