Galeria
Clique nas imagens para ampliar
Pintura eletrostática industrial: processo, vantagens e aplicações em metais
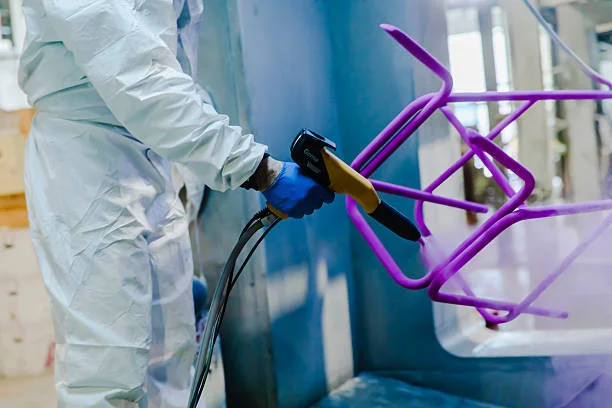
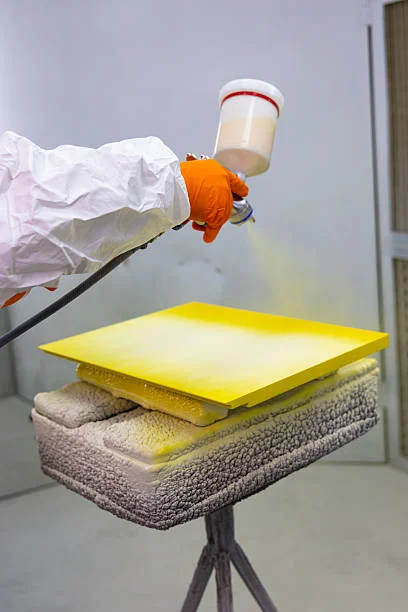
A pintura eletrostática industrial é um método de revestimento que utiliza pó de polímero termoendurecível, aplicado em peças metálicas.
Este pó recebe uma carga elétrica, atraindo-se à superfície do metal.
Após a aplicação, a peça passa por cura térmica, consolidando a película e formando um acabamento contínuo.
Este processo é ideal para melhorar a aparência e proteger componentes de ferro e outros metais, dependendo das condições de preparação, aplicação e uso.
Diferenças entre revestimento eletrostático e pintura convencional
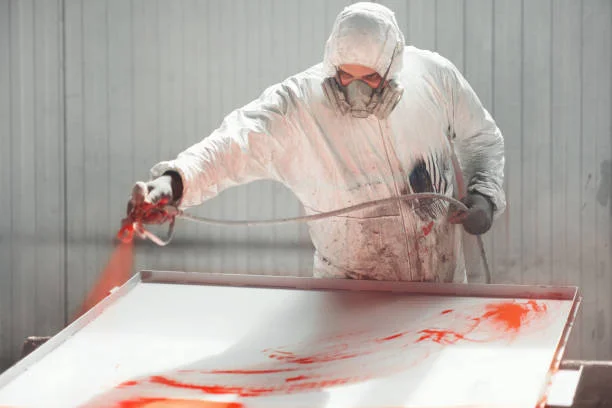
Na pintura convencional, o material é aplicado em forma líquida, geralmente por pulverização, enquanto a pintura eletrostática utiliza partículas de pó atraídas pela carga no substrato metálico.
A escolha entre os métodos depende do material, da geometria da peça, do acabamento desejado, das condições de exposição e dos requisitos do projeto.
A cura térmica é essencial na pintura a pó para desenvolver as propriedades de acabamento e aderência do polímero.
Aplicações em ferro e outros metais
A pintura eletrostática é adequada para diversos tipos de peças e conjuntos metálicos, como:
- Estruturas e componentes de máquinas.
- Peças metálicas para o setor automotivo.
- Chapas cortadas e dobradas.
- Conjuntos soldados e montados.
- Elementos metálicos em obras de edificações.
- Peças que exigem padronização visual e escolha de cor.
O resultado depende da condição do substrato, remoção de contaminantes, preparação da superfície, compatibilidade do revestimento com o metal e controle da cura.
A avaliação técnica deve considerar o uso da peça, exposição ambiental, geometria e critérios de aceitação do acabamento.
A experiência da SBM em serviços metálicos
A SBM Comércio e Serviços Metálicos Ltda, operando sob o nome fantasia SBM Serviços e Comércio Metálicos, atua desde 2004 em Mogi das Cruzes.
A empresa oferece pintura eletrostática integrada a serviços como corte a laser, dobra de chapa, montagem e solda, permitindo uma avaliação abrangente da produção da peça e, quando aplicável, encaminhá-la para uma etapa final de acabamento.
Essa integração é relevante para fabricantes de máquinas, peças automotivas e obras de edificações que buscam organizar diferentes etapas do projeto metálico.
Para verificar a adequação do revestimento, é recomendável encaminhar à SBM informações sobre o material, dimensões, finalidade da peça, cor desejada e condições de uso.
A compreensão dessas características ajuda a orientar as etapas seguintes do processo de preparação, aplicação e cura.
Como funciona o processo de pintura eletrostática a pó?
A pintura eletrostática a pó é um processo de revestimento onde partículas de pó termoendurecível recebem carga elétrica e são atraídas pela superfície metálica preparada.
Após a aplicação, a peça passa por uma etapa de cura térmica, consolidando a película e formando o acabamento final.
A qualidade do resultado depende da preparação do substrato, aplicação uniforme e controle adequado da cura.
Etapas em sequência
- Inspeção e preparação da peça: o substrato metálico é avaliado para identificar oxidação, óleo, graxa, poeira, resíduos de solda, rebarbas ou outras condições que possam prejudicar a aderência.
- Limpeza da superfície: contaminantes e resíduos são removidos por um método compatível com o material e com o estado da peça. A superfície precisa estar suficientemente limpa e preparada para receber o revestimento.
- Aplicação do pó: o pó termoendurecível é projetado na cabine de pintura com carga eletrostática. A diferença de carga favorece a atração das partículas pela peça metálica e contribui para uma distribuição mais uniforme.
- Verificação da cobertura: antes da cura, é importante observar se a camada foi aplicada de modo contínuo, incluindo áreas de difícil acesso, cantos, dobras e regiões próximas às soldas.
- Cura térmica: a peça é encaminhada à estufa, onde o aquecimento permite que o pó se funda e forme uma película polimérica contínua. O controle do ciclo de cura é essencial para consolidar o acabamento e a aderência.
- Inspeção final: após o resfriamento, o revestimento pode ser avaliado quanto à uniformidade visual, cobertura, acabamento e ausência de falhas aparentes, conforme os critérios definidos para o projeto.
Preparação da superfície
A limpeza é uma das etapas mais importantes porque contaminantes entre o metal e o revestimento podem reduzir a aderência e favorecer falhas visuais.
Oxidação, umidade, óleo, graxa, partículas soltas e resíduos do processo de fabricação devem ser considerados antes da aplicação.
Também é necessário avaliar o substrato, a geometria da peça e o histórico de fabricação.
Soldas, dobras, furos, cantos e áreas internas podem influenciar a cobertura e o acabamento.
Rebarbas, respingos de solda ou irregularidades devem ser tratados conforme a condição da peça e os requisitos técnicos do projeto.
A preparação adequada não deve ser presumida apenas pela aparência externa do metal.
O método de limpeza e o tratamento anterior à pintura precisam ser compatíveis com o material, o nível de contaminação e o uso previsto do componente.
Por isso, peças destinadas à pintura devem ser encaminhadas com especificações claras e sem resíduos que possam comprometer o processo.
Aplicação por carga elétrica
Na aplicação eletrostática, o pó termoendurecível recebe uma carga elétrica enquanto é direcionado à peça metálica.
Como a superfície apresenta condição elétrica oposta ou potencial adequado para a atração, as partículas tendem a se depositar sobre o componente em vez de serem aplicadas apenas por contato mecânico.
Esse mecanismo ajuda a distribuir o pó sobre a superfície, mas não elimina a necessidade de técnica, regulagem e inspeção.
A geometria da peça, a distância de aplicação, o acesso às áreas rebaixadas e a preparação do substrato influenciam a cobertura.
A aplicação deve buscar uma camada contínua, sem acúmulos excessivos, áreas descobertas ou irregularidades visíveis.
Cura térmica do revestimento
Após a deposição, o pó ainda não apresenta suas propriedades finais.
Na estufa, o aquecimento provoca a fusão e a reação de cura do material termoendurecível.
Esse processo transforma as partículas depositadas em uma película mais uniforme e integrada à superfície preparada.
A cura precisa ser compatível com o tipo de pó, o material da peça, sua massa e sua geometria.
Um ciclo insuficiente pode comprometer a formação do revestimento; um ciclo inadequado também pode afetar a aparência ou o desempenho esperado.
Por essa razão, temperatura, tempo e condição real da peça devem ser tratados como pontos de controle técnico, sem adotar parâmetros genéricos como se fossem válidos para todos os projetos.
Critérios técnico do processo
- Peça identificada: material, dimensões, quantidade e requisitos do projeto registrados.
- Substrato avaliado: presença de oxidação, óleo, graxa, umidade, rebarbas e resíduos verificada.
- Soldas e dobras revisadas: regiões críticas, cantos, furos e áreas de difícil acesso inspecionados.
- Superfície preparada: método de limpeza compatível com a peça e com o revestimento definido tecnicamente.
- Pó especificado: tipo, cor, textura e acabamento alinhados com o objetivo do projeto.
- Aplicação controlada: cobertura, uniformidade e possíveis acúmulos observados antes da cura.
- Cura validada: ciclo térmico compatível com o material e com as características da peça.
- Inspeção final realizada: aparência, continuidade do acabamento e eventuais falhas avaliadas conforme os critérios de aceitação.
- Segurança preservada: operação conduzida com procedimentos adequados para cabine, estufa, movimentação das peças e proteção dos colaboradores.
A SBM Comércio e Serviços Metálicos Ltda, que atua desde 2004 em Mogi das Cruzes, oferece pintura eletrostática integrada a serviços como corte a laser, dobra de chapa, solda e montagem.
Essa integração permite avaliar o fluxo da peça de forma mais completa e, conforme a necessidade do cliente, entregar o conjunto finalizado sem exigir a movimentação entre diferentes fornecedores.
As especificações do substrato, do acabamento e dos critérios de aceitação devem ser confirmadas tecnicamente antes da execução.
Preparação das peças antes da pintura
Antes da aplicação da pintura eletrostática industrial, a preparação da peça precisa ser tratada como uma etapa técnica do projeto.
A condição do substrato metálico influencia diretamente a aderência, a uniformidade e a aparência do revestimento.
Resíduos, oxidação, umidade, óleos e imperfeições superficiais podem comprometer o resultado mesmo quando a aplicação e a cura são realizadas adequadamente.
Importância da limpeza
A limpeza remove contaminantes que dificultam o contato entre o metal e a película de revestimento.
Sujeira, poeira, graxa, óleo, resíduos de fabricação e partículas provenientes de corte, dobra ou solda podem favorecer falhas de aderência, manchas e irregularidades visuais.
A preparação deve ser compatível com o material da peça e com a condição observada no substrato.
Por isso, não é recomendável presumir que todas as peças devem receber o mesmo tratamento.
A avaliação técnica deve considerar o tipo de metal, o nível de oxidação, o histórico de uso e os resíduos presentes na superfície.
Critérios pré-pintura:
- Remover resíduos soltos, poeira e partículas de fabricação.
- Verificar a presença de óleo, graxa, umidade ou outros contaminantes.
- Identificar sinais de oxidação, corrosão ou descascamento.
- Conferir se a superfície está adequada para receber o revestimento.
- Informar qualquer condição especial da peça antes do início do serviço.
Avaliação do substrato metálico
A inspeção visual ajuda a identificar problemas que podem aparecer depois da pintura.
O substrato deve ser observado quanto à uniformidade, à presença de oxidação, às marcas de manuseio e às áreas com resíduos aderidos.
Também é importante verificar se a geometria da peça permite acesso adequado às superfícies que serão revestidas.
A aderência depende da interação entre a superfície metálica e o revestimento.
Uma peça com preparação insuficiente pode apresentar desplacamento, pontos sem cobertura ou variações de aparência.
Esses riscos não são corrigidos apenas pela escolha da cor ou pela aplicação de uma camada adicional.
Erros comuns nessa etapa incluem enviar peças com resíduos de fabricação, ocultar áreas oxidadas, não informar o material do substrato e desconsiderar cavidades, furos, cantos ou regiões de difícil acesso.
Quando a peça já possui revestimento anterior, a condição desse acabamento também deve ser comunicada para avaliação.
Cuidados com soldas e dobras
Regiões soldadas podem conter respingos, escória, porosidades, rebarbas ou alterações superficiais que interferem no acabamento.
Antes da pintura, essas áreas devem ser verificadas e, quando necessário, corrigidas de acordo com a avaliação técnica do serviço.
O mesmo cuidado se aplica a bordas cortadas, furos e pontos de união.
Nas peças dobradas, a geometria pode criar cantos, reentrâncias e superfícies com diferentes condições de acesso.
Essas características devem ser consideradas para evitar áreas com cobertura irregular ou dificuldade de inspeção.
O desenho da peça, a posição das dobras e a forma de manuseio podem influenciar o resultado final.
A integração entre corte a laser, dobra de chapa, solda, montagem e pintura oferecida pela SBM Serviços e Comércio Metálicos facilita a análise do conjunto desde as etapas iniciais.
A SBM Comércio e Serviços Metálicos Ltda pode avaliar a demanda dentro desse fluxo integrado, sem que o cliente precise definir sozinho todas as interfaces entre fabricação e acabamento.
Perguntas para o informações técnicas do projeto
Antes de encaminhar a peça para avaliação, reúna informações que ajudem a definir a preparação adequada:
- Qual é o material do substrato metálico?
- A peça é nova ou já foi utilizada?
- Há oxidação, tinta antiga, óleo, graxa ou outro contaminante?
- Quais regiões foram cortadas, dobradas, soldadas ou usinadas?
- Existem cavidades, furos, cantos fechados ou áreas de difícil acesso?
- A peça será usada em ambiente interno ou externo?
- Qual acabamento visual é esperado?
- Há necessidade de preservar dimensões, encaixes, roscas ou áreas sem pintura?
- O conjunto será enviado desmontado ou já montado?
- Existem desenhos, medidas, imagens ou especificações que possam ser compartilhados?
O envio dessas informações permite uma consulta técnica mais objetiva e reduz o risco de incompatibilidade entre a condição da peça e o acabamento desejado.
A preparação final deve ser definida após a avaliação do substrato e das características do projeto, sem substituir a análise específica de cada componente.
Para solicitar uma avaliação, o cliente pode apresentar à SBM as características da peça, o material, as dimensões, as etapas já realizadas e o resultado esperado.
Com base nessas informações, a empresa pode orientar o encaminhamento do serviço de corte, dobra, solda, montagem e pintura eletrostática conforme a necessidade do projeto.
Vantagens do revestimento eletrostático para metais
A pintura eletrostática industrial oferece uma combinação de acabamento visual, padronização e proteção superficial para peças de ferro e outros metais.
Seu desempenho, porém, depende da compatibilidade entre substrato, preparação da superfície, formulação da película polimérica, aplicação, cura e condições de uso.
Acabamento uniforme
A aplicação do pó por carga eletrostática favorece a distribuição do material sobre a superfície metálica.
Quando as etapas de preparação e cura são adequadamente controladas, o revestimento pode apresentar aparência homogênea, com acabamento liso e boa regularidade visual.
A geometria da peça, os cantos, as áreas de difícil acesso e a espessura aplicada influenciam diretamente o resultado.
Durabilidade do revestimento
A película termoendurecível formada durante a cura pode contribuir para a resistência do acabamento diante do uso cotidiano, do manuseio e de determinadas condições ambientais.
Isso não significa que toda peça terá o mesmo desempenho. Exposição externa, umidade, abrasão, impacto, agentes químicos e qualidade do substrato devem ser considerados na especificação do serviço.
Por esse motivo, a durabilidade não deve ser tratada como automática.
A limpeza da superfície, a aderência, a formulação escolhida e a cura correta são fatores tão relevantes quanto o próprio método de aplicação.
Redução de falhas visuais
Em comparação com processos que dependem do escoamento de tinta líquida, a pintura a pó pode reduzir ocorrências associadas a gotejamento e marcas de aplicação quando o processo é bem conduzido.
A preparação adequada também ajuda a evitar que resíduos, oxidação, gordura ou irregularidades do metal prejudiquem a aparência final.
A SBM oferece acabamento liso e espelhado, sem bolhas, gotejamento ou manchas, conforme a descrição de seu serviço.
A avaliação do resultado deve considerar as características de cada peça, o estado da superfície e os critérios de aceitação definidos no projeto.
Variedade de cores e padronização
A escolha da cor permite alinhar o componente à identidade visual do equipamento, à organização de uma linha de produção ou ao padrão estético de uma edificação.
Para obter consistência, é recomendável definir previamente cor, nível de brilho, textura, áreas que não receberão revestimento e tolerâncias visuais.
A aprovação de uma amostra ou de um padrão de referência pode ajudar a validar a expectativa antes da produção do lote.
Variações de substrato, iluminação, espessura e condições de aplicação podem alterar a percepção da cor e do acabamento.
Aplicações industriais
O revestimento eletrostático pode ser considerado em diferentes projetos, desde que o método seja compatível com o material, a geometria e o ambiente de uso.
Entre os exemplos estão:
- estruturas e componentes de máquinas.
- peças metálicas destinadas ao setor automotivo.
- chapas dobradas, suportes, painéis e gabinetes.
- conjuntos metálicos utilizados em obras de edificações.
- peças que necessitam de acabamento padronizado antes da montagem ou instalação.
A SBM atende fabricantes de máquinas e peças automotivas e obras de edificações, além de integrar pintura eletrostática a serviços como corte a laser, dobra de chapa, solda e montagem.
Essa integração pode facilitar o fluxo de peças ao concentrar etapas do projeto em um mesmo fornecedor, sem eliminar a necessidade de validar previamente requisitos técnicos, acabamento e condições de uso.
As principais vantagens do revestimento eletrostático estão relacionadas à uniformidade visual, à possibilidade de padronização e à formação de uma película resistente quando o processo é adequado ao projeto.
A decisão deve considerar o substrato, a preparação, a formulação, a cura e a exposição prevista, e não apenas a aparência inicial da peça.
Comparação conceitual
A escolha entre pintura eletrostática industrial e pintura líquida depende do tipo de peça, do material, do acabamento desejado, das condições de uso e dos requisitos de preparação e cura.
A pintura eletrostática a pó utiliza partículas de um revestimento polimérico aplicadas sobre o metal por meio de carga elétrica.
Em seguida, a peça passa por uma etapa de cura térmica, que consolida o revestimento.
Na pintura líquida, o produto é aplicado em estado fluido, geralmente com equipamentos de pulverização.
A formulação pode envolver solventes ou base aquosa, conforme o sistema adotado, e o acabamento depende da aplicação, da secagem e das condições ambientais.
Nenhum dos métodos é universalmente superior. A indicação deve considerar o projeto e a avaliação técnica da peça.
Critérios de escolha
Antes de definir o método, avalie:
- Substrato e geometria: o material metálico, o formato, as dimensões, as dobras, as soldas e as áreas de difícil acesso influenciam a preparação e a aplicação.
- Acabamento esperado: cor, brilho, textura, uniformidade e padrão visual devem ser definidos antes da produção.
- Necessidade de cura: a pintura a pó exige cura térmica compatível com a peça e com o revestimento; a pintura líquida segue as condições de secagem e cura da formulação utilizada.
- Ambiente de uso: exposição externa, umidade, abrasão, contato com agentes químicos e manuseio podem alterar a especificação do sistema.
- Dimensão e fluxo produtivo: o tamanho do conjunto e a possibilidade de movimentação até a etapa de cura ou secagem devem ser considerados.
- Controle de espessura e aparência: o projeto deve estabelecer critérios de aceitação para evitar divergências entre peças ou lotes.
- Integração do fornecimento: quando a peça também precisa de corte, dobra, solda ou montagem, concentrar etapas pode simplificar a movimentação e o acompanhamento do projeto.
Vantagens e limitações de cada método
A pintura eletrostática a pó pode favorecer a uniformidade da aplicação porque a carga elétrica contribui para a atração do pó pelo substrato metálico.
Após a cura adequada, forma-se uma película polimérica com acabamento liso, cuja aparência e desempenho dependem da preparação da superfície, da formulação, da espessura aplicada e das condições de exposição.
Entre as limitações, estão a necessidade de compatibilidade entre a peça e o processo de cura, além da importância de preparar corretamente o substrato.
Geometrias complexas, contaminantes, oxidação e resíduos de solda podem comprometer a aderência e o aspecto final se não forem tratados adequadamente.
A pintura líquida oferece flexibilidade para diferentes sistemas de acabamento e pode ser considerada em projetos nos quais a cura térmica da peça não seja adequada ou nos quais as características da formulação líquida atendam melhor à especificação.
Por outro lado, o resultado pode ser mais sensível às condições de aplicação, à secagem, à presença de solventes ou à umidade, conforme o produto utilizado.
Em ambos os métodos, a qualidade não depende apenas do material aplicado.
Limpeza, preparação, controle da aplicação, cura ou secagem, inspeção e manuseio são etapas decisivas para a aparência e a aderência do revestimento.
Tabela comparativa sem preços ou promessas
| Critério | Pintura eletrostática a pó | Pintura líquida |
|---|---|---|
| Estado do revestimento na aplicação | Pó termoendurecível | Produto em estado líquido |
| Forma de aplicação | O pó é atraído ao metal por carga eletrostática | Aplicação por pulverização ou outro método compatível com a formulação |
| Consolidação do acabamento | Cura térmica em condições compatíveis com a peça e o revestimento | Secagem e, quando aplicável, cura conforme a formulação |
| Aspecto visual | Pode proporcionar acabamento uniforme, liso e com diferentes níveis de brilho ou textura, conforme a especificação | Permite diferentes aparências, condicionadas ao produto e ao controle de aplicação |
| Pontos críticos | Preparação do substrato, aderência, espessura e compatibilidade com a cura | Preparação, controle da aplicação, secagem, ambiente e compatibilidade da formulação |
| Adequação típica | Peças metálicas que suportem o processo de cura e exijam padronização visual | Projetos que demandem um sistema líquido compatível com a peça, o ambiente e o acabamento especificado |
| Critério de decisão | Avaliação técnica do metal, da geometria, do acabamento e do fluxo de produção | Avaliação técnica da formulação, da aplicação, da secagem e das condições de uso |
Como decidir em cenários diferentes?
Para componentes de máquinas, estruturas metálicas e conjuntos fabricados em etapas, a análise deve considerar a sequência completa de produção.
Peças que passam por corte, dobra, solda e montagem precisam ser avaliadas antes da pintura para que resíduos, deformações, áreas de contato e pontos de difícil acesso não prejudiquem o acabamento.
Em peças automotivas ou componentes com exigência de padronização visual, é importante definir previamente cor, brilho, textura, espessura e critérios de inspeção.
Em obras de edificações, além da aparência, devem ser observados o ambiente de exposição, a movimentação da peça e as condições de instalação.
A SBM Comércio e Serviços Metálicos Ltda, que atua desde 2004 em Mogi das Cruzes, oferece pintura eletrostática integrada a serviços como corte a laser, dobra de chapa, solda e montagem.
Essa integração permite avaliar o acabamento como parte do conjunto metálico, sem desqualificar a pintura líquida quando ela for mais compatível com as exigências do projeto.
Para escolher com segurança, envie as informações disponíveis sobre material, dimensões, quantidade de peças, geometria, uso previsto, cor, acabamento e condições de exposição.
A SBM pode orientar a consulta técnica e indicar a alternativa a ser avaliada conforme as características do projeto, sem substituir a especificação definida pelo responsável técnico.
Aplicações da pintura eletrostática em projetos industriais
A pintura eletrostática industrial pode ser aplicada a diferentes projetos metálicos quando o objetivo envolve acabamento uniforme, padronização visual e proteção superficial compatível com as condições de uso.
A escolha do revestimento deve considerar o tipo de metal, a preparação da superfície, a geometria da peça, a exposição do conjunto e os critérios de aceitação definidos no projeto.
Fabricantes de máquinas
Em máquinas e equipamentos, o revestimento pode contribuir para a identificação visual de componentes, a padronização entre lotes e a apresentação final de chapas, carenagens, suportes, painéis e estruturas metálicas.
A adequação depende de fatores como dimensões da peça, necessidade de montagem posterior, áreas sujeitas a atrito e condições do ambiente de operação.
Para esse tipo de projeto, é importante avaliar:
- quais componentes serão pintados individualmente e quais formarão um conjunto montado.
- se a pintura deve ocorrer antes ou depois de determinadas etapas de montagem.
- quais superfícies precisam permanecer sem revestimento para receber fixadores, encaixes ou outros componentes.
- qual cor, brilho ou textura atende ao padrão visual do equipamento.
- como serão tratados pontos de solda, dobras, furos e regiões de difícil acesso.
A SBM atende fabricantes de máquinas e oferece integração entre serviços metálicos, como corte a laser, dobra de chapa, solda, montagem e pintura eletrostática.
Essa integração pode simplificar o fluxo de contratação, mas a viabilidade de cada peça deve ser analisada conforme o desenho, o material e as exigências do projeto.
Peças automotivas
Em peças automotivas e componentes metálicos relacionados, a pintura eletrostática pode ser considerada para itens que exigem aparência padronizada e revestimento compatível com sua função.
Exemplos genéricos incluem suportes, estruturas, proteções, bases e componentes fabricados em chapas ou outros metais adequados ao processo.
A aplicação não deve ser definida apenas pela aparência.
Também é necessário verificar se a peça será submetida a impactos, abrasão, calor, umidade, agentes químicos ou movimentação durante a montagem e o uso.
Esses fatores influenciam a especificação do revestimento, a preparação do substrato e os critérios de inspeção.
Antes de encaminhar um lote, o fabricante pode confirmar:
- material e espessura das peças.
- regiões que receberão solda, fixação ou montagem posterior.
- necessidade de uniformidade entre componentes do mesmo conjunto.
- padrão visual esperado para cor e acabamento.
- condições ambientais e mecânicas às quais o componente será exposto.
A SBM cita fabricantes de peças automotivas entre os públicos atendidos.
Para evitar incompatibilidades, a indicação do processo deve ser alinhada com os desenhos, requisitos técnicos e condições reais de uso do componente.
Estruturas para edificações
Em obras de edificações, o revestimento pode ser avaliado para estruturas, chapas, suportes, proteções, elementos de acabamento e outros componentes metálicos que precisem manter uma aparência consistente.
A decisão deve considerar se a peça será utilizada em ambiente interno ou externo, sua exposição à umidade e a possibilidade de impactos ou abrasão durante transporte, instalação e operação.
A pintura eletrostática tende a ser mais adequada quando a peça pode ser preparada e curada de maneira compatível com o processo.
Em conjuntos grandes, com geometria complexa ou montagem realizada no local da obra, é essencial definir previamente quais partes serão pintadas, como serão transportadas e onde poderão ocorrer retoques ou ajustes.
Perguntas úteis para a especificação incluem:
- a peça será instalada em área interna ou externa.
- o acabamento terá função principalmente visual ou também de proteção superficial.
- haverá contato frequente, atrito ou risco de impacto.
- a estrutura será entregue desmontada ou como conjunto montado.
- existem áreas que não podem receber revestimento.
- o projeto exige padronização de cor entre diferentes componentes.
Como a SBM atende obras de edificações, o contato técnico pode ajudar a verificar a compatibilidade entre o escopo da pintura e as demais etapas de fabricação, como corte, dobra, solda e montagem.
Exemplos de componentes metálicos
Dependendo do material, da geometria e das condições de uso, a pintura eletrostática pode ser considerada para componentes como:
- carenagens e painéis de máquinas.
- suportes e bases metálicas.
- proteções e estruturas auxiliares.
- chapas dobradas.
- conjuntos soldados.
- peças destinadas à composição de equipamentos.
- elementos metálicos de acabamento em edificações.
Esses exemplos são orientativos e não substituem a avaliação do projeto.
A adequação depende da condição do substrato, da remoção de contaminantes, do acesso das superfícies, da possibilidade de cura e dos requisitos de desempenho definidos pelo cliente.
Como avaliar se o serviço é adequado ao seu projeto?
No informações técnicas do projeto, reúna as informações que permitem analisar a aplicação com mais precisão:
- Qual é o material, a espessura e a dimensão das peças?
- A peça será usada em máquina, componente automotivo, edificação ou outro conjunto metálico?
- O uso ocorrerá em ambiente interno ou externo?
- Quais agentes podem causar desgaste, como umidade, abrasão, impacto ou produtos químicos?
- Qual cor, brilho e padrão de acabamento são esperados?
- A peça será entregue isoladamente ou integrada a corte, dobra, solda e montagem?
- Existem áreas que devem permanecer sem pintura?
- Há desenho técnico, lote, amostra ou critério de inspeção para orientar a execução?
Com essas informações, a SBM Serviços e Comércio Metálicos pode avaliar o escopo de forma mais objetiva e orientar a integração entre fabricação e pintura.
A empresa atua desde 2004 em Mogi das Cruzes e informa atender nacionalmente, mas as condições técnicas e comerciais de cada projeto devem ser confirmadas diretamente com a equipe responsável.
Cores e acabamento: o que avaliar no projeto?
A escolha da cor e do acabamento deve ser definida antes da pintura eletrostática industrial, considerando o objetivo visual da peça, o ambiente de uso e o padrão de aceitação do projeto.
A SBM permite ao cliente escolher a cor desejada para o revestimento, mas a disponibilidade, a textura e o nível de brilho devem ser confirmados conforme a necessidade de cada serviço.
Escolha da cor
A cor pode contribuir para a identidade visual do equipamento, facilitar a diferenciação de componentes e harmonizar estruturas metálicas com o ambiente da obra.
Para especificá-la com clareza, avalie:
- finalidade da peça e contexto de aplicação.
- padrão visual definido pelo projeto ou pela identidade da empresa.
- necessidade de combinar componentes produzidos em momentos diferentes.
- nível de brilho e textura esperados para a película.
- condições de iluminação nas quais o acabamento será observado.
Evite definir a cor apenas por descrições genéricas, como "claro", "escuro" ou "metálico".
Quando possível, encaminhe uma referência visual ou uma especificação previamente aprovada e confirme com a SBM quais opções estão disponíveis para o material e o processo solicitado.
Uniformidade visual
A uniformidade visual envolve mais do que aplicar a mesma cor.
Ela também depende da regularidade da película, do brilho, da textura, da geometria da peça, da preparação do substrato e da compatibilidade entre componentes.
Chapas, dobras, soldas e áreas com diferentes condições superficiais podem apresentar percepções distintas quando observadas sob determinados ângulos ou níveis de iluminação.
Para reduzir divergências, estabeleça antes da produção:
- cor ou referência visual a ser seguida.
- acabamento desejado, como liso, texturizado, fosco ou brilhante, quando aplicável.
- peças que precisam manter aparência semelhante.
- lado ou área considerada principal para inspeção.
- critérios aceitáveis para pequenas variações de percepção visual.
A compatibilidade entre lotes também merece atenção.
Alterações no substrato, na preparação, na formulação do pó ou nas condições de aplicação podem influenciar a aparência final.
Por isso, componentes que precisam ter a mesma aparência devem ser planejados e avaliados em conjunto.
Acabamento liso e espelhado
A SBM descreve seu serviço como capaz de proporcionar acabamento liso e espelhado, sem bolhas, gotejamento ou manchas, quando o processo é realizado conforme as condições adequadas.
Essa aparência deve ser analisada junto à finalidade da peça, pois brilho, textura e percepção de marcas podem interferir tanto na estética quanto na inspeção do componente.
Antes de aprovar o acabamento, verifique:
- se a superfície apresenta a aparência esperada sob diferentes ângulos.
- se há diferenças perceptíveis de brilho entre áreas da mesma peça.
- se soldas, dobras, furos e bordas atendem ao padrão visual definido.
- se a textura escolhida é compatível com o uso e com a limpeza prevista.
- se o resultado atende aos critérios de aceitação do projeto.
A avaliação visual não substitui a análise técnica da peça.
O resultado depende da condição do metal, da preparação da superfície, da aplicação da película e da cura do revestimento.
Assim, a definição do padrão deve considerar o conjunto do processo, e não somente a cor escolhida.
Validação de amostra
Quando a aparência tiver importância elevada, solicite uma validação prévia antes de liberar todo o lote.
Uma amostra ou peça-piloto pode ajudar a confirmar a cor, o brilho, a textura, a uniformidade e a compatibilidade com outros componentes.
Essa etapa também permite alinhar expectativas entre produção, área técnica e cliente.
Critérios para aprovação:
- Registrar a referência da cor ou da amostra aprovada.
- Definir o acabamento visual esperado.
- Indicar quais superfícies serão usadas como referência de inspeção.
- Avaliar a peça sob condições de iluminação representativas do uso.
- Confirmar a compatibilidade visual entre peças que serão montadas juntas.
- Formalizar eventuais limites de variação antes da produção.
A SBM reúne serviços de corte a laser, dobra de chapa, solda, montagem e pintura eletrostática, o que permite discutir a especificação do conjunto com um único fornecedor.
Para solicitar uma avaliação, envie as dimensões, o material, a finalidade da peça, a quantidade, a cor pretendida e a referência de acabamento.
A confirmação comercial e técnica deve ser feita diretamente com a empresa, especialmente quando houver exigência de padronização entre lotes ou componentes.
Durabilidade e manutenção do revestimento
A durabilidade de um revestimento eletrostático não depende apenas da tinta em pó aplicada.
Ela resulta da combinação entre o substrato metálico, a preparação da superfície, a aderência, a cura do polímero, o ambiente de exposição e os cuidados de manutenção.
Por isso, uma mesma solução pode apresentar desempenhos diferentes em uma peça instalada em ambiente interno, em uma estrutura externa ou em um componente sujeito a abrasão e agentes químicos.
Fatores que influenciam a durabilidade
Antes da aplicação, a superfície precisa estar compatível com o revestimento.
Resíduos, oxidação, umidade, óleos e outros contaminantes podem prejudicar a aderência e favorecer descascamentos, manchas ou pontos de corrosão.
Soldas, dobras, cantos e regiões de difícil acesso também merecem avaliação, pois sua geometria pode influenciar a distribuição do pó e a formação de uma camada uniforme.
Os principais fatores de desempenho incluem:
- Tipo de uso: peças de uso interno tendem a enfrentar condições diferentes das instaladas ao ar livre.
- Exposição ambiental: umidade, variações de temperatura, radiação solar e atmosfera agressiva podem acelerar o desgaste.
- Abrasão e impacto: atrito frequente, batidas e movimentação de componentes podem danificar a película superficial.
- Agentes químicos: produtos de limpeza, óleos, solventes e substâncias presentes no processo industrial devem ser considerados antes da especificação.
- Preparação e aderência: a limpeza e o tratamento adequado do substrato são essenciais para a integridade do revestimento.
- Cura do revestimento: a consolidação térmica precisa ser compatível com o material e com a peça para que as propriedades esperadas sejam desenvolvidas.
Assim, a escolha da pintura deve considerar o ambiente e a função do componente, não apenas a aparência inicial.
Para projetos que combinam corte a laser, dobra, solda, montagem e pintura, a avaliação integrada das etapas ajuda a reduzir incompatibilidades entre fabricação e acabamento.
A SBM Comércio e Serviços Metálicos Ltda informa atuar desde 2004 em Mogi das Cruzes e oferecer a execução integrada desses serviços, inclusive com entrega de peças finalizadas.
Cuidados de limpeza
A limpeza deve remover sujeiras sem atacar a película nem provocar abrasão desnecessária.
Como regra geral, recomenda-se:
- remover poeira e partículas soltas antes de esfregar a superfície.
- utilizar materiais macios e não abrasivos.
- testar qualquer produto de limpeza em uma área discreta quando houver dúvida de compatibilidade.
- evitar produtos ou procedimentos que possam reagir com o revestimento.
- enxaguar e secar adequadamente quando o método de limpeza utilizado exigir essa etapa.
- não usar objetos pontiagudos para retirar resíduos aderidos.
A rotina ideal depende do ambiente e do tipo de contaminante.
Em uma aplicação industrial, o responsável pela manutenção deve informar quais substâncias entram em contato com a peça e solicitar orientação técnica sobre a compatibilidade do procedimento de limpeza.
Inspeção periódica
A inspeção permite identificar alterações antes que elas avancem.
A frequência deve ser definida de acordo com o uso, a exposição e o risco associado ao componente.
Durante a avaliação, observe:
- perda de uniformidade, brilho ou cor.
- riscos, descascamentos, bolhas e pontos de corrosão.
- sinais de abrasão em áreas de contato ou movimentação.
- acúmulo de resíduos em cantos, junções e regiões de difícil acesso.
- alterações próximas a soldas, furos, dobras e pontos de fixação.
Ao identificar uma falha, é importante registrar a localização, a extensão aparente e as condições em que ela surgiu.
Reparos ou reaplicações devem ser avaliados tecnicamente, porque a solução depende do estado do substrato, da origem do dano e da compatibilidade entre o procedimento corretivo e o revestimento existente.
Nota de validação contratual
Antes de aprovar o serviço, vale registrar por escrito o tipo de peça, o material, o ambiente de instalação, a cor e o acabamento desejados, os agentes aos quais o componente será exposto, os critérios de aceitação visual, as orientações de manutenção e as condições de eventual avaliação.
Essa validação evita interpretar a durabilidade como promessa genérica e permite que a SBM avalie a solução de acordo com as características reais do projeto.
Perguntas frequentes
A pintura eletrostática dura automaticamente por muitos anos?
A vida útil depende da preparação do metal, da aplicação, da cura, do ambiente, do uso e da manutenção.
Não é adequado tratar a durabilidade como um resultado automático para qualquer peça ou condição de exposição.
O revestimento pode ser usado em áreas externas?
A possibilidade depende da especificação do projeto e das condições ambientais.
Exposição solar, umidade, variações térmicas, poluição e contato com agentes químicos devem ser analisados antes da contratação.
A limpeza pode remover o revestimento?
Procedimentos agressivos, abrasivos ou incompatíveis podem comprometer a aparência e a integridade da película.
Por isso, o método de limpeza deve ser definido considerando o revestimento e o contaminante presente.
O serviço possui alguma avaliação?
O contexto fornecido sobre o serviço informa avaliação superior a cinco anos.
As condições, os limites e a aplicação dessa informação devem ser confirmados diretamente com a SBM antes da contratação, pois podem depender do substrato, do ambiente, da preparação, da aplicação e das condições previstas no documento comercial.
Para saber mais sobre Pintura eletrostática industrial
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Acre
- Alagoas
- Amapá
- Amazonas
- Bahia
- Ceará
- Distrito Federal
- Espírito Santo
- Goiás
- Maranhão
- Mato Grosso
- Mato Grosso do Sul
- Minas Gerais
- Pará
- Paraíba
- Paraná
- Pernambuco
- Piauí
- Rio de Janeiro
- Rio Grande do Norte
- Rio Grande do Sul
- Rondônia
- Roraima
- Santa Catarina
- São Paulo
- Sergipe
- Tocantins
